铸件清砂难?先弄懂型壳的"残留强度"
为什么有的型壳一敲就散,有的却牢牢附着在铸件表面、难以脱落? 问题往往不在清砂工序本身,而在一个容易被忽略的指标上:型壳的残留强度。
型壳好不好清和"溃散性"有什么关系?
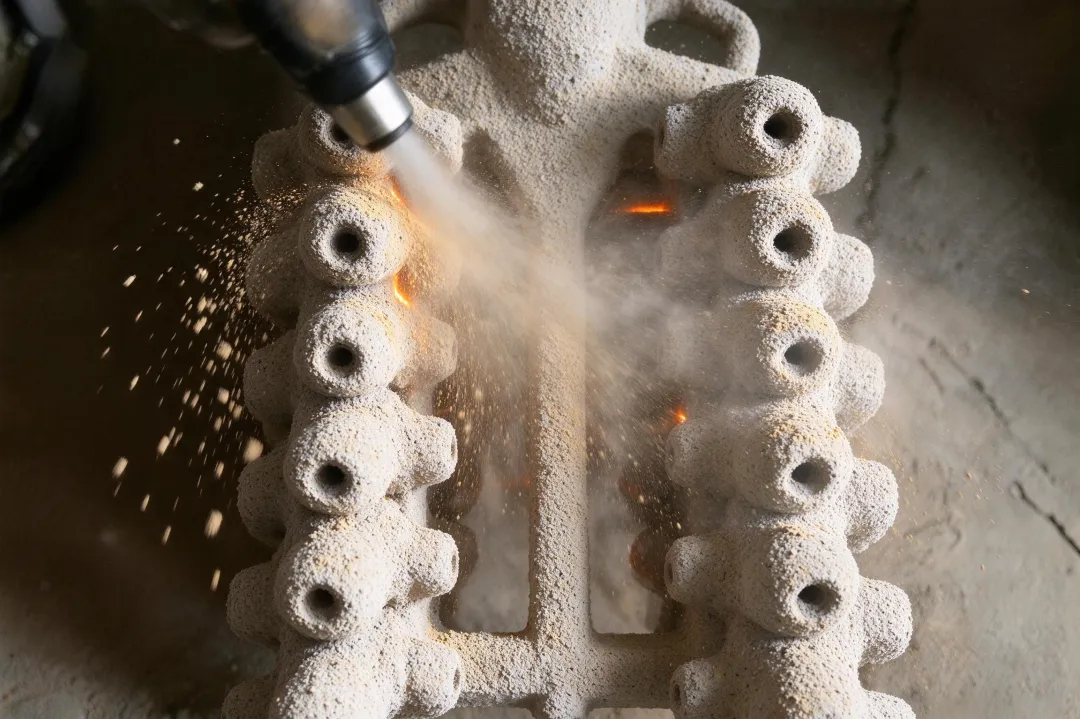
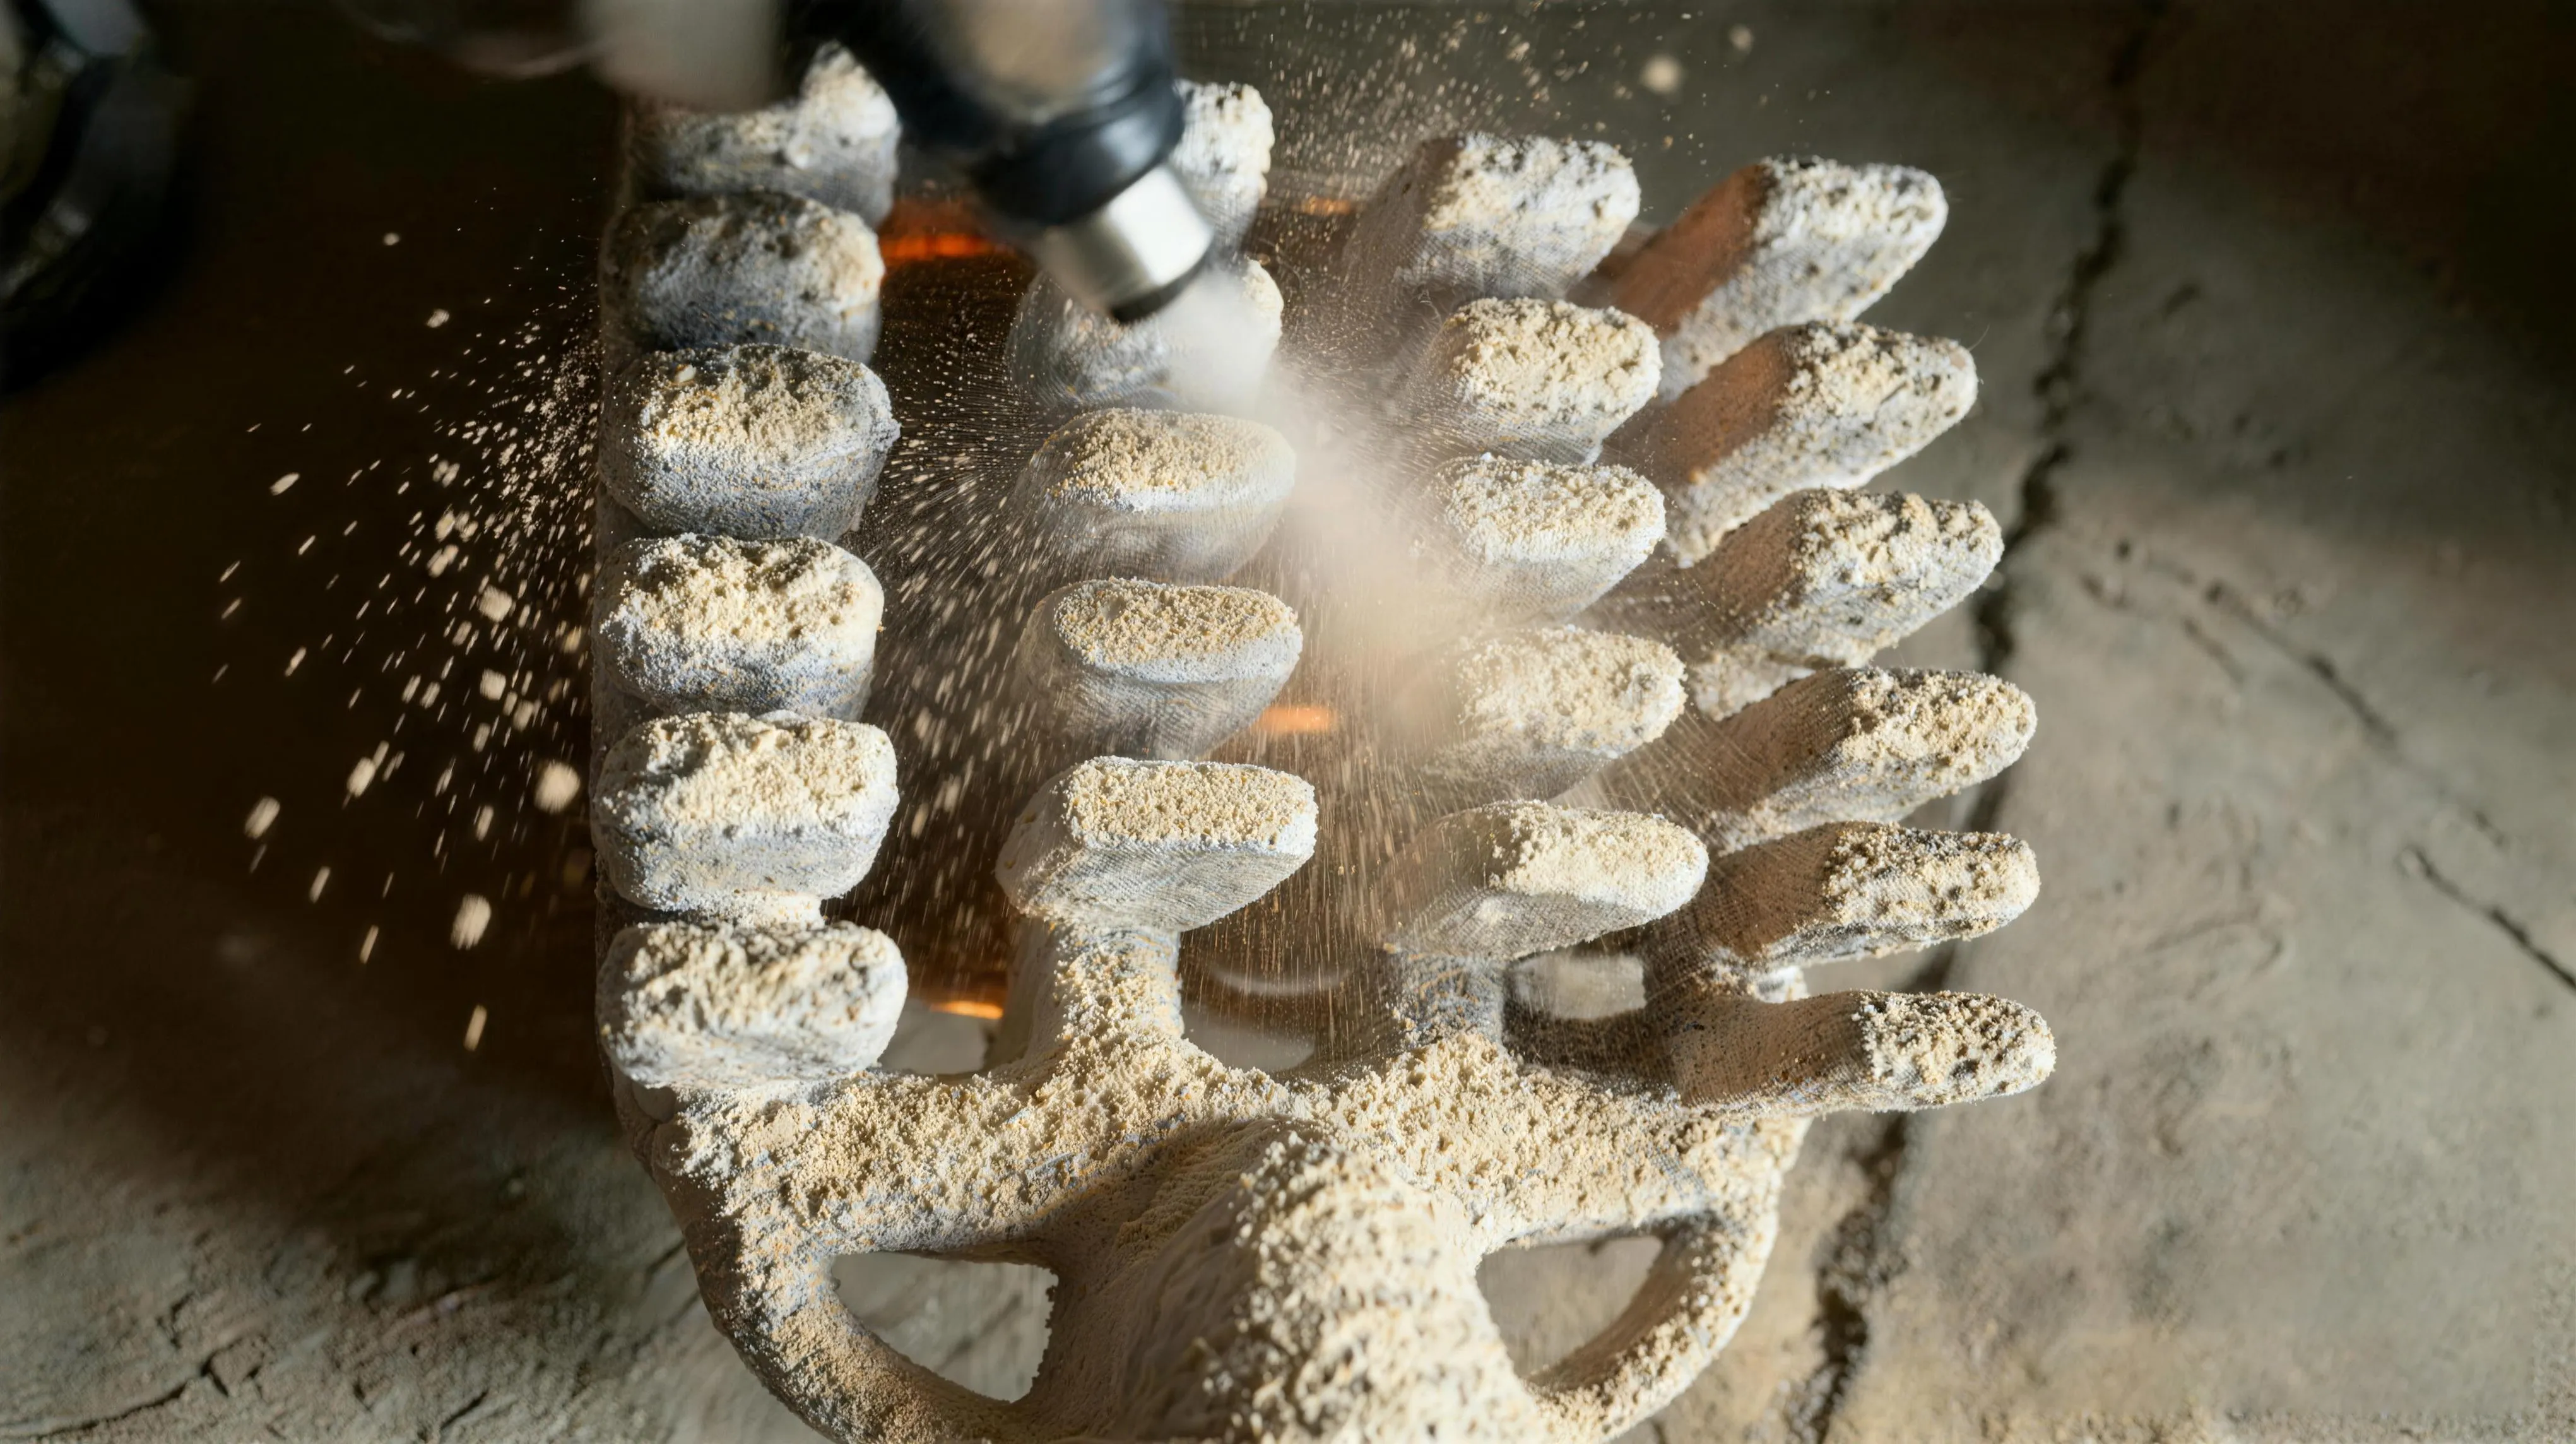
铸造术语里有个专门的词:溃散性。指的就是在清壳、清砂时,型壳是否容易破碎、脱落。
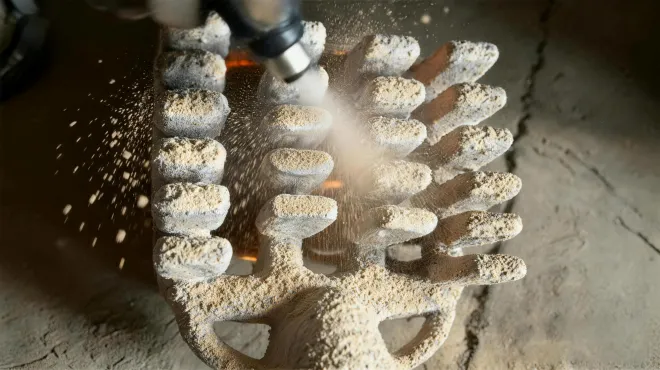
溃散性好:型壳受轻微振动就能开裂、剥落,清砂时间短,敲击次数少;
溃散性差:反复敲击、长时间振动,甚至动用抛丸、水里清砂,型壳依然难以脱落、清理不净。
这里有个天然的矛盾:型壳在浇注时必须够结实,要扛住金属液的冲击、不变形、不开裂;但到了清砂阶段,它又必须够 "脆",一碰就碎、方便清除。好的型壳,本质是在这两端之间找平衡。
而衡量这种差异的量化抓手,就是下面要说的残留强度。
什么是型壳的"残留强度"?
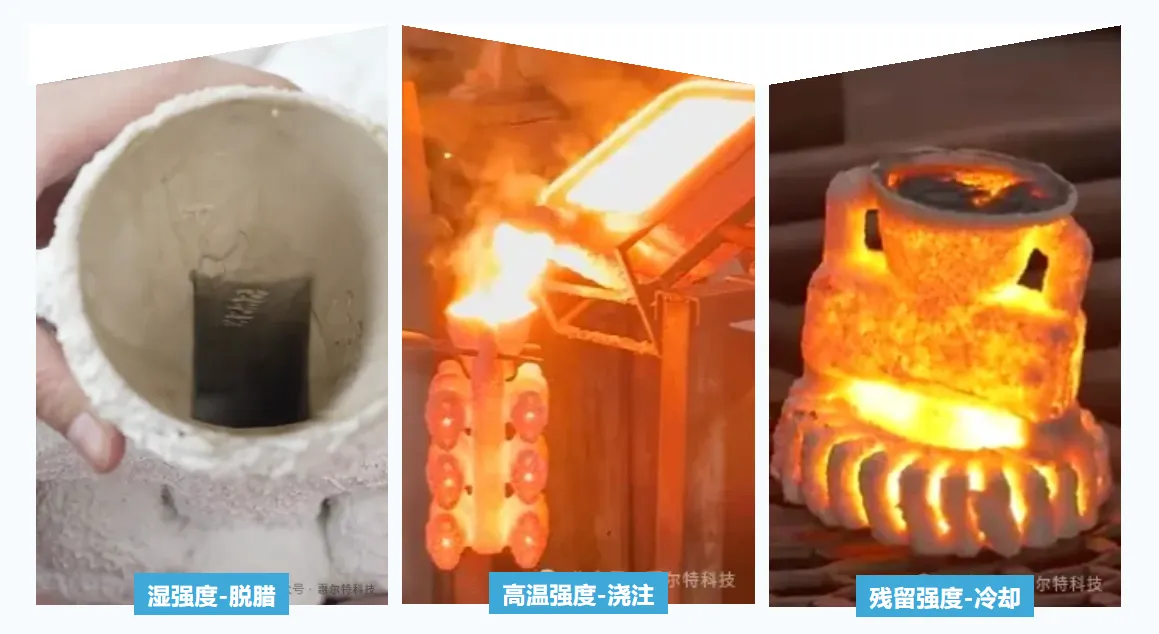
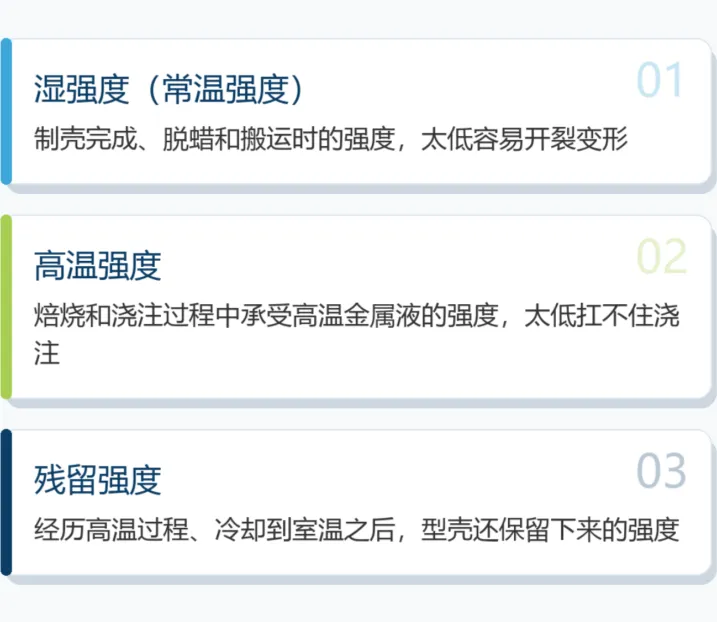
一套型壳从制壳到清砂,要闯过三关,对应三种强度:
换句话说,残留强度回答的是一个问题:到了清砂阶段,型壳还剩多少"结实劲"。
残留强度怎么测?
我们的测试方法是把标准条状型壳试样(如 70mm×22mm×6mm)加热到设定温度(例如 1100℃ 左右)并保温2小时上下,再冷却到室温,用三点抗弯法测出剩余强度。
换这套方法可在惠尔特熔模铸造验证实验室独立完成。
理想状态,是三种强度"各司其职":湿强度要高、高温强度要够、残留强度要低。
残留强度偏高清砂为什么更费劲?
残留强度越高,型壳越难破碎、越难从铸件上脱落,需要更大的外力和更长的时间。
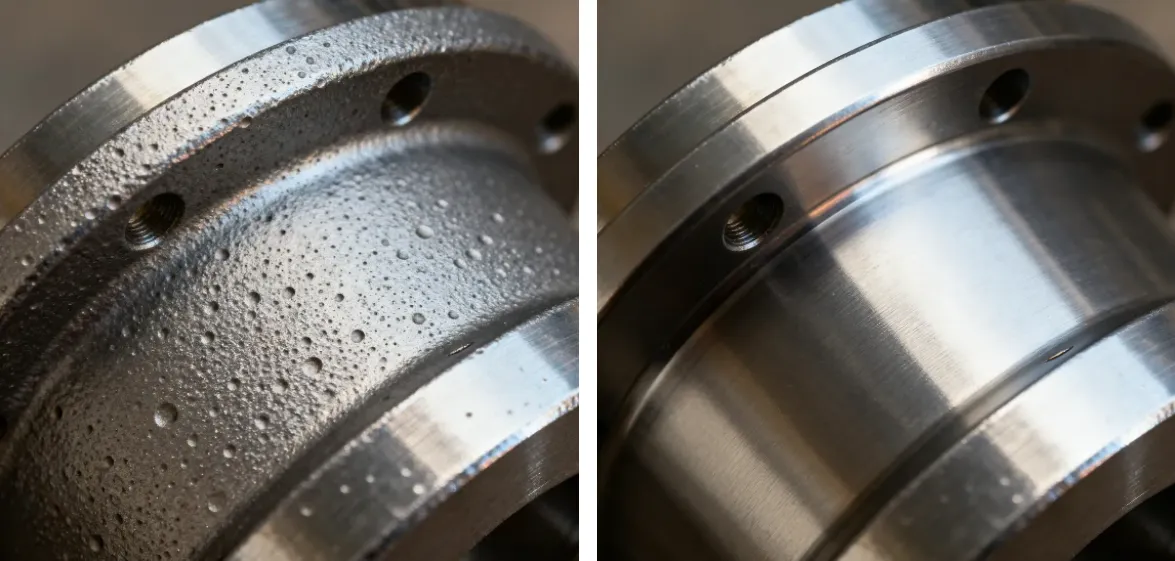
尤其是复杂铸件,内腔、深孔和弯曲流道本就难以清理,最后两头为难:用力轻了清不干净,用力重了又可能造成铸件变形、内壁损伤甚至微裂纹。清砂因此从"收尾工序"变成了影响交付的"卡脖子工序"。
需要说明的是:残留强度是影响清砂的重要因素,但不是唯一因素。铸件结构的复杂程度、壳层厚度、清砂方式的选择等,都会影响最终的清理效果。
想让型壳好清砂可以从背层材料入手
惠尔特深耕硅溶胶近三十年, 自主研发的SKP-K3 型背层高溃散性硅溶胶,专门为好清砂设计。
型壳更容易清除了,那制壳和浇注的强度还能稳住吗?下一期我们从三种强度出发详细拆解 SKP-K3 的研发思路,不见不散!